重庆君正新型复合材料有限公司推荐阅读:
所谓橡胶气囊内模, 说白了, 就是用来制作橡胶气囊型腔的那一种模具, 气囊的整体形状、壁厚的控制、密封条槽的加工以及加强筋的细节, 这些全部都需要依靠它来完成, 从事了十几年的这行工作, 见过太多的生产厂家在这一个环节上面反复地出现返工的情况, 今天就把几个非常切实存在的问题掰开来给大家讲一讲。
橡胶气囊内模怎么加工
核心的加工步骤是把铣削和磨削搭配起来用, 对于型腔的精度要求, 通常是要控制在±0.05mm这个范围以内。
所使用的材料, 大多数情况下是选择45钢或者是H13这种钢材, 如果壁厚是在2毫米以下的气囊, 那么就必须进行热处理的操作, 如果不这么做的话, 经过三四个周期的胀气之后, 型腔就会跟着发生变形, 到最后的阶段就是全部都是废品。
许多人没有注意到型腔表面的粗糙度问题, 只有当Ra数值达到0.8以下时, 脱模过程才会变得顺畅, 仅凭车削和铣削加工是远远不够的, 到最后还是需要利用电火花工艺进行精细修整, 这一道工序是不能够被省略掉的。
橡胶气囊内模脱模难吗
这件事很难办。
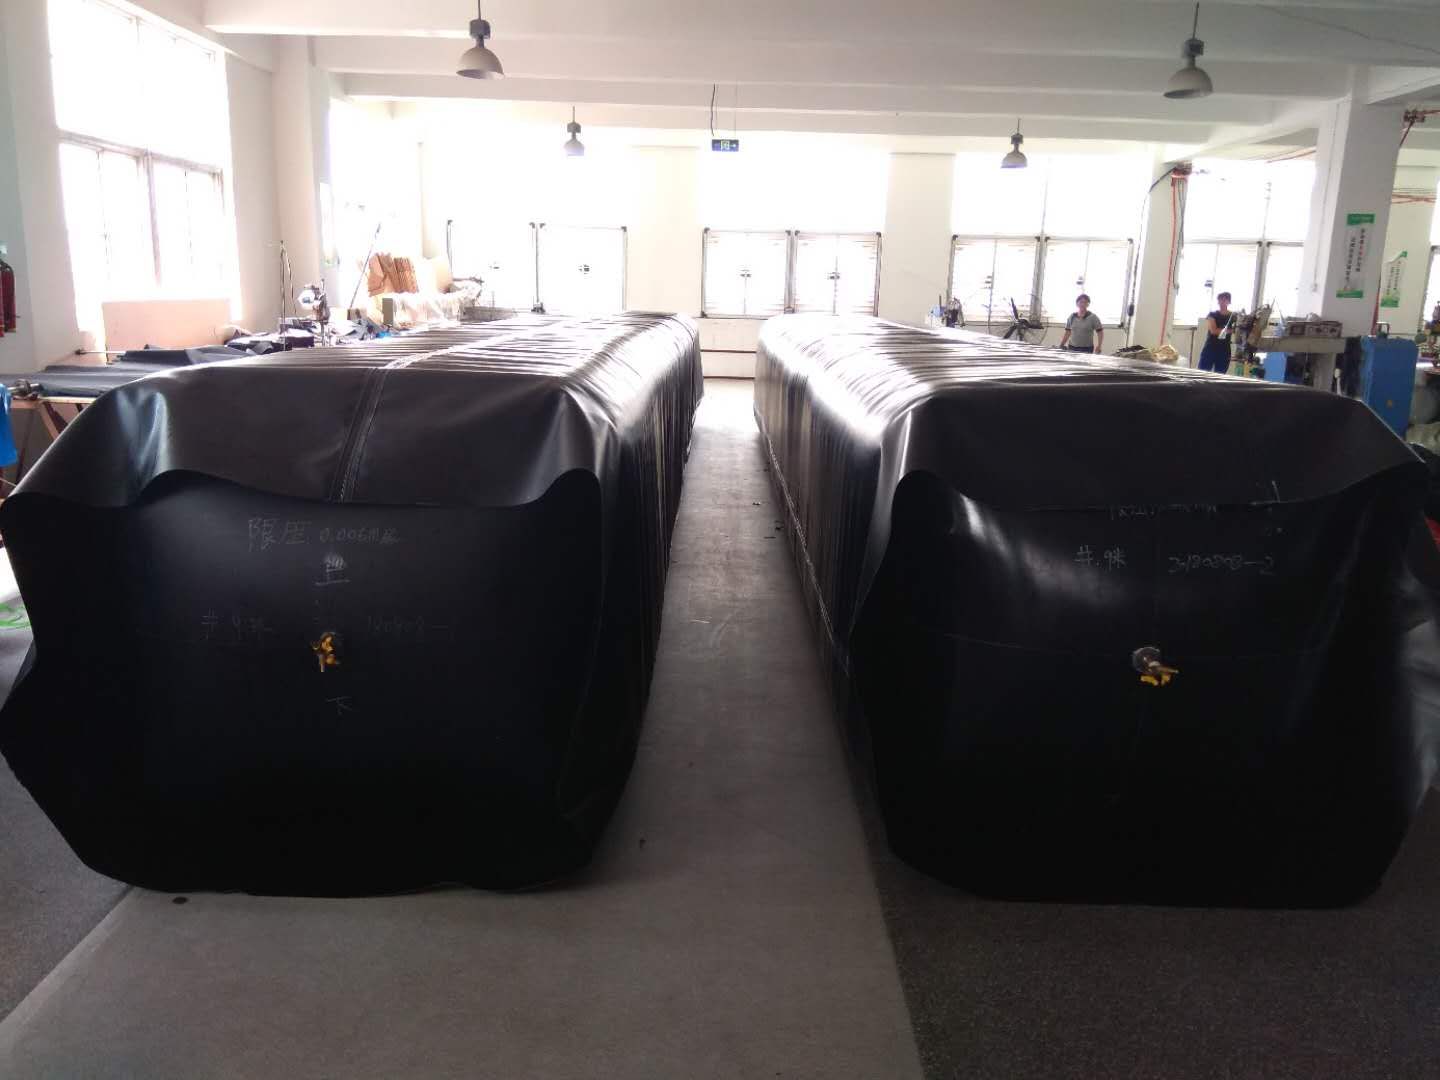
因为橡胶在硫化完成之后会发生收缩现象, 收缩后的橡胶会非常紧密地贴合住型腔的内壁, 那种结构上还有加强筋以及密封槽的地方, 这个问题显得更加突出, 所以采用手动的方式去推模具的时候, 基本上是完全推不动的, 如果非要用很大的力气去强行推开的话, 那么就一定会划伤那个工作表面, 最终会导致一套模子的工作面全部报废这样的情况发生。
我的办法是这样的, 先把型腔壁做一个零点二毫米到零点三毫米的微锥度, 然后再配合一下氮气缸来自动顶出零件, 顺便加上脱模剂, 千万不要为了一点点脱模剂的钱就去心疼那个钱,要是省这一次脱模剂的用量, 后面导致返工, 弄坏了一套模具, 那才够让你觉得心疼半个多月的。
橡胶气囊内模这个东西其实并没有太多的花样, 只要把尺寸链的计算给弄清楚, 将表面的处理工作做到位, 并且给脱模结构留出足够的余量, 这三件事情都做得非常扎实, 良率自然而然就会提上去。
重庆君正祝您阅读愉快。